
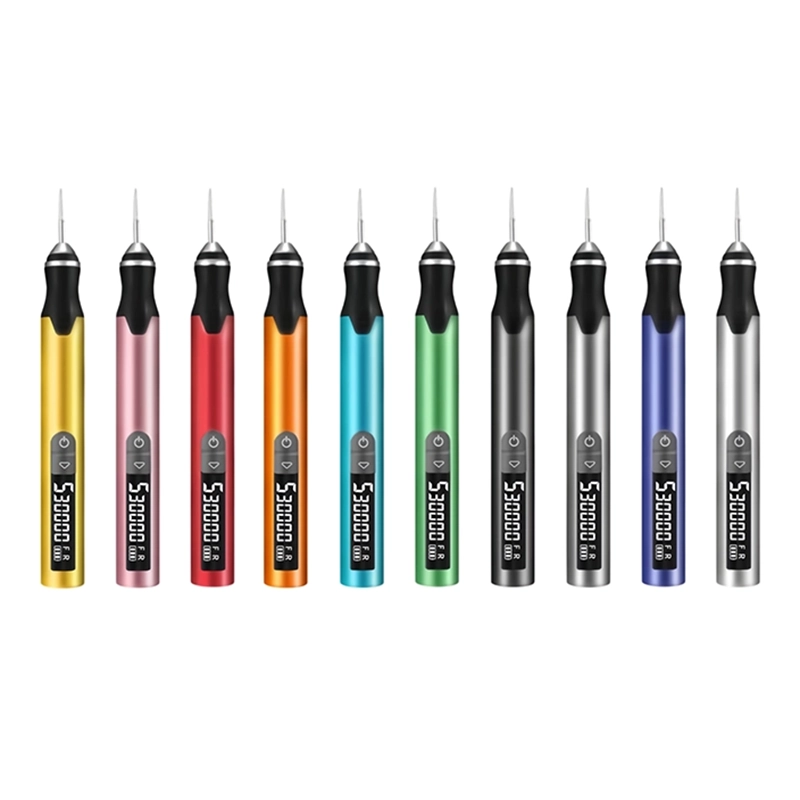
Für PLA, PETG, ABS oder ausgehärtetes Harz gibt es keine pauschale Drehzahl. Aufsatzdurchmesser, Kontaktfläche, Druck, Wandstärke, Abstützung und Materialverhalten verändern die passende Einstellung. Beginnen Sie an einer Probe aus demselben Druckjob.
Niedrig beginnen und die Oberfläche lesen
Kurzer Test, dann stoppen: Schmieren, Fäden, glänzende Schmelzkanten oder zugesetzte Schleifmittel zeigen zu viel Wärme oder Druck. Weißbruch, Absplitterungen oder wachsende Risse zeigen eine zu aggressive Methode.
Material und Aufsatz zusammen betrachten
PLA verliert bei Reibungswärme schnell Kanten; PETG kann schmieren; bei ABS gelten zusätzlich die Staub- und Dampfhinweise des Materiallieferanten; dünne Harzdetails können ausbrechen. Ein größerer Aufsatz erzeugt bei gleicher Drehzahl eine höhere Umfangsgeschwindigkeit.
D-102, 104 und 106 bieten drei Stufen bis 18.000 U/min, H101 und H102 fünf Stufen bis 30.000 U/min. Die freigegebene Arbeitseinstellung muss dennoch mit Material, Geometrie und Aufsatz des Kunden ermittelt werden.
Projekt besprechen →