
PLA、PETG、ABS、硬化レジンに共通する万能RPMはありません。工具径、接触面、圧力、壁厚、裏側支持、材料の熱・脆性挙動で適正値が変わります。同じ造形条件の端材から始めます。
低速から表面の反応を見る
短く加工して止めます。にじみ、糸引き、光沢のある溶融エッジ、工具の目詰まりは熱か圧力過多です。白化、欠け、進展する亀裂は形状に対して強すぎます。
材料と工具径を一緒に考える
PLAは摩擦熱でエッジを失いやすく、PETGは温まると付着しやすく、ABSは材料メーカーの粉じん・蒸気指示が必要です。薄い硬化レジンは欠けることがあります。同じRPMでも大径工具は周速が高くなります。
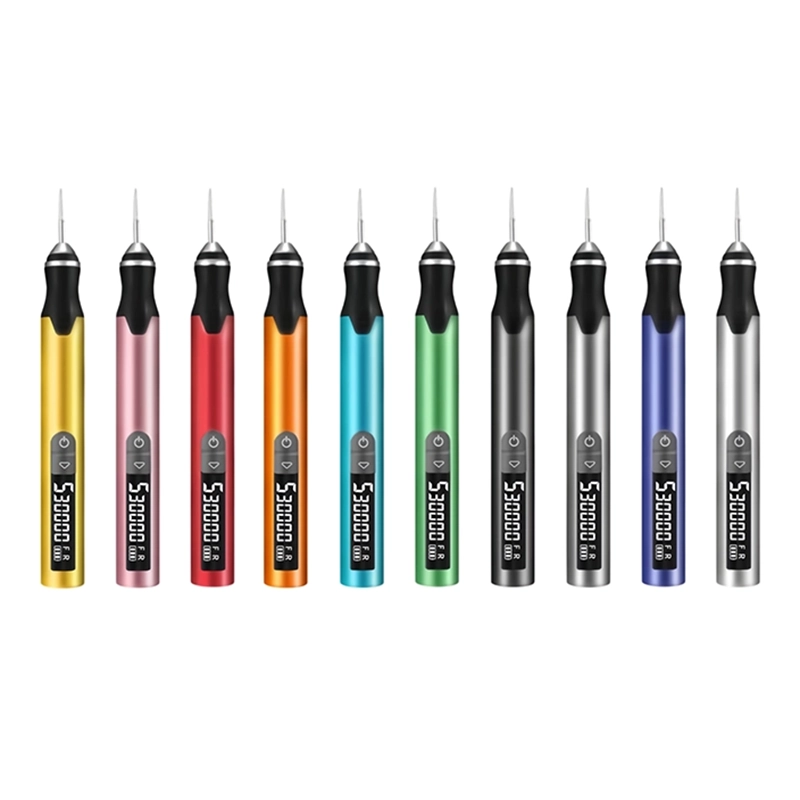
D-102/104/106は3段階で最大18,000 RPM、H101/H102は5段階で最大30,000 RPMです。採用速度は顧客の材料、形状、アクセサリーを組み合わせた試験で決めます。
案件を相談する →